
















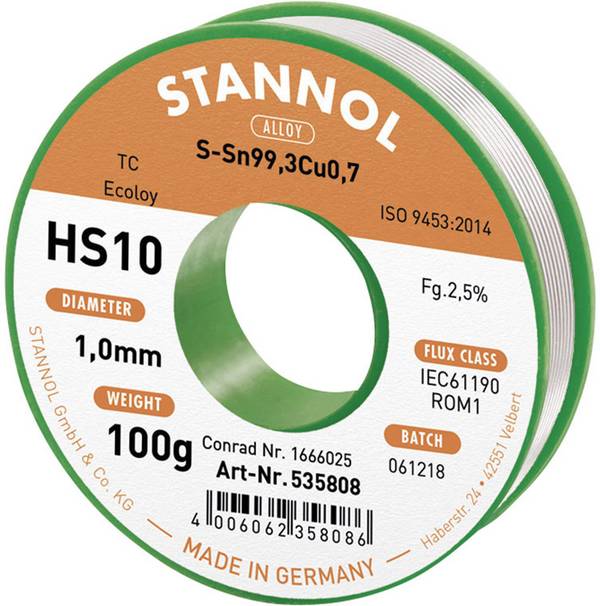
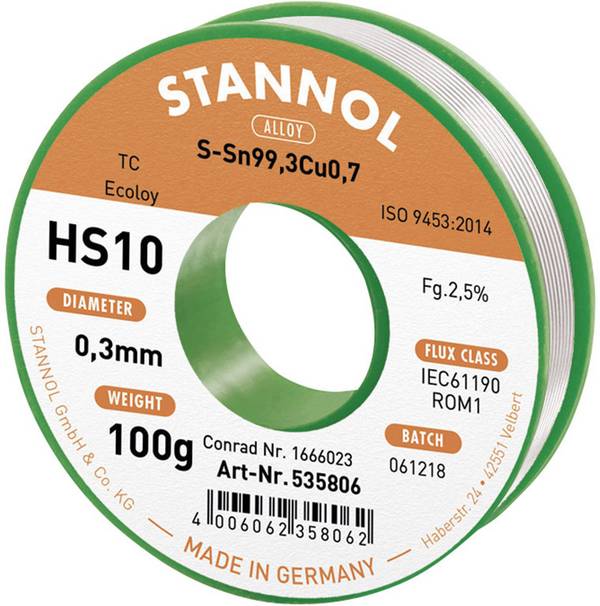
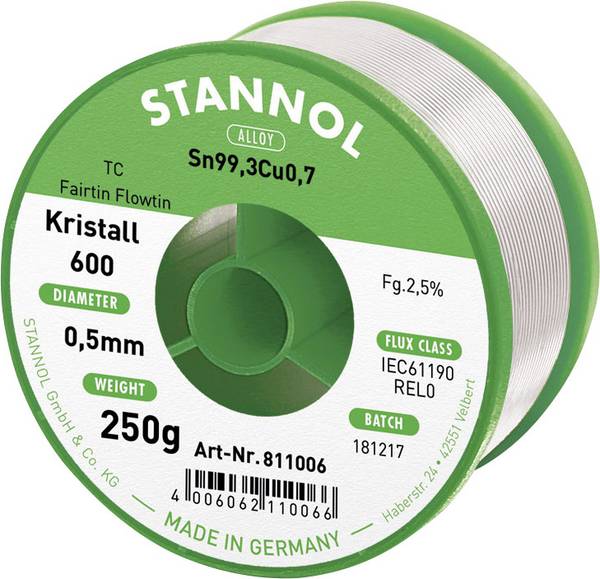
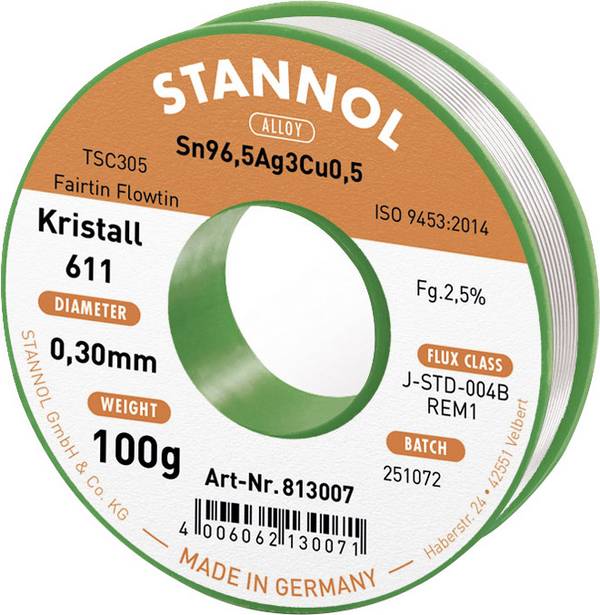
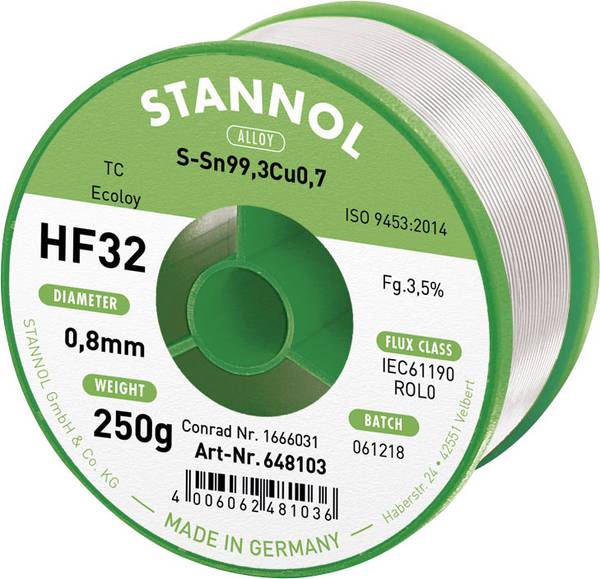
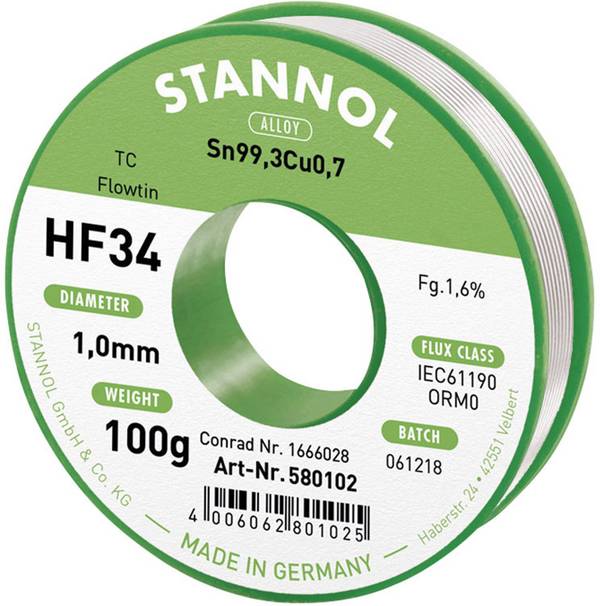
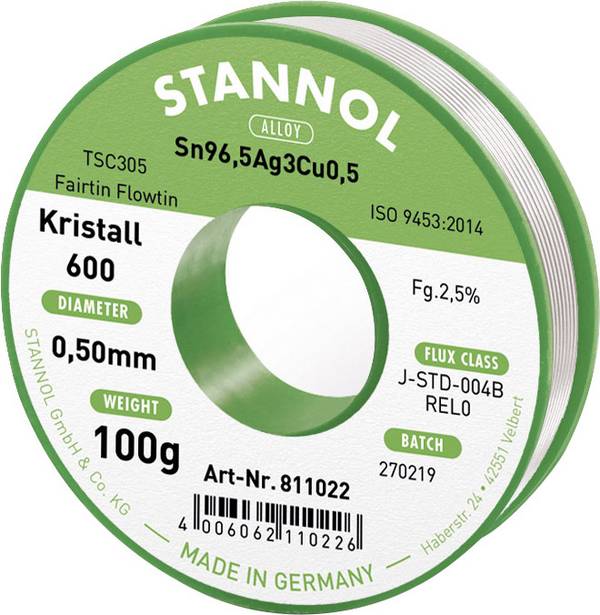
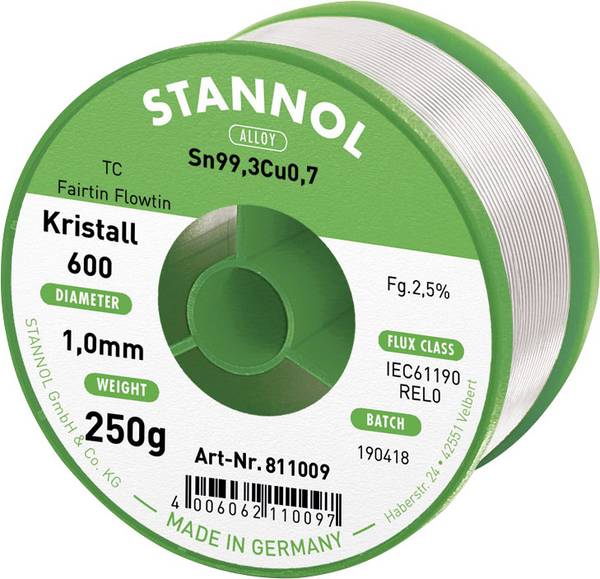
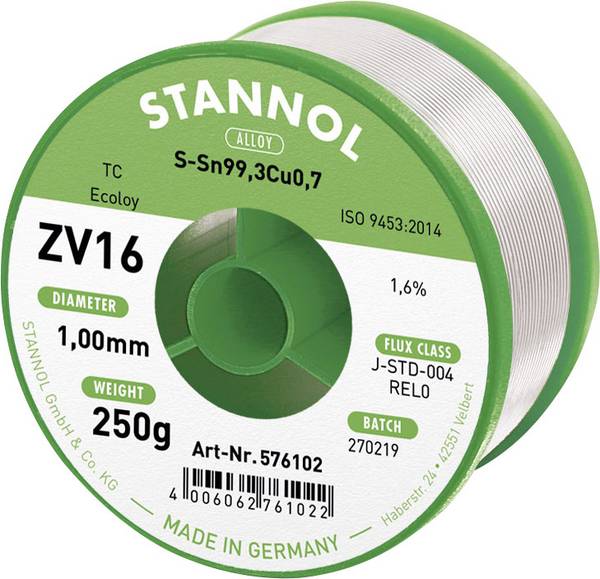
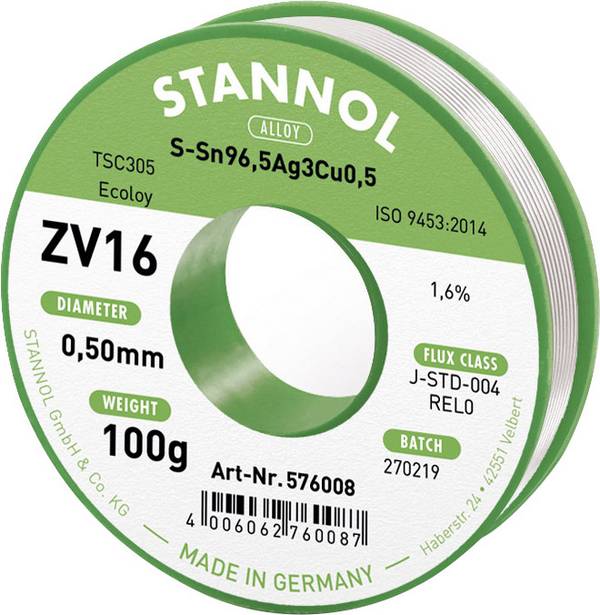
Stannol HS10 2,5% 1,0MM SN99,3CU0,7 CD 100G Étain à souder sans plomb sans plomb, bobine Sn99,3Cu0,7 ROM1 100 g 1 mm
123 pièces en stock
Livraison le mer. 30 sept.
Vendu et expédié par : Conrad Electronic
12,49 €
Prix HT,
1kg = 124,90 €
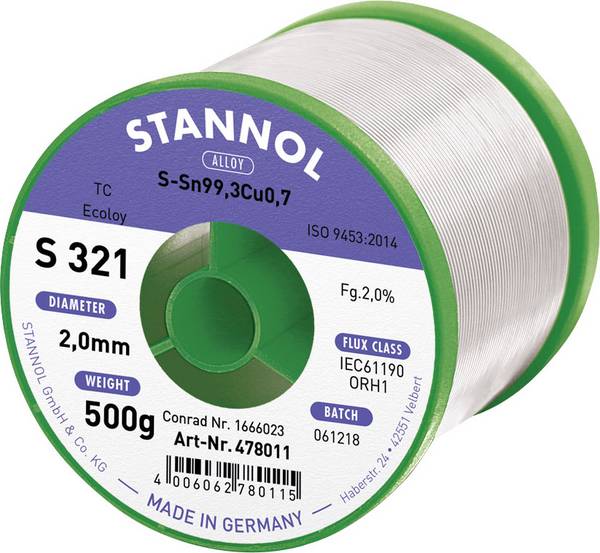
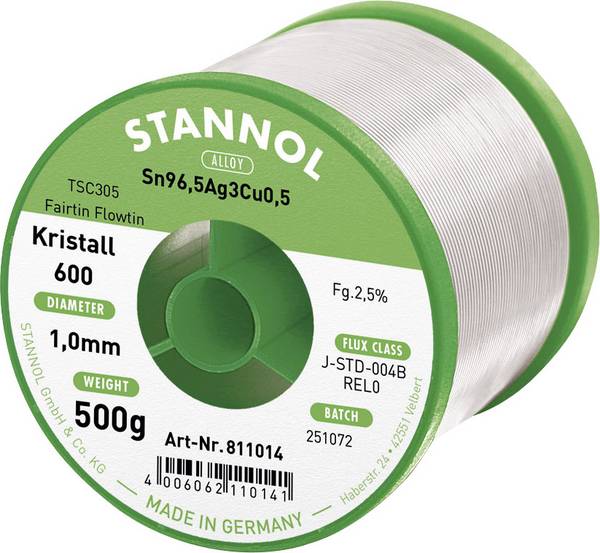
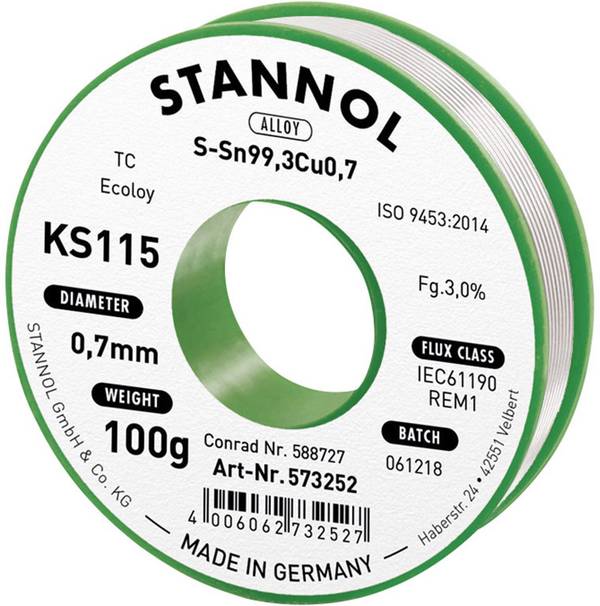
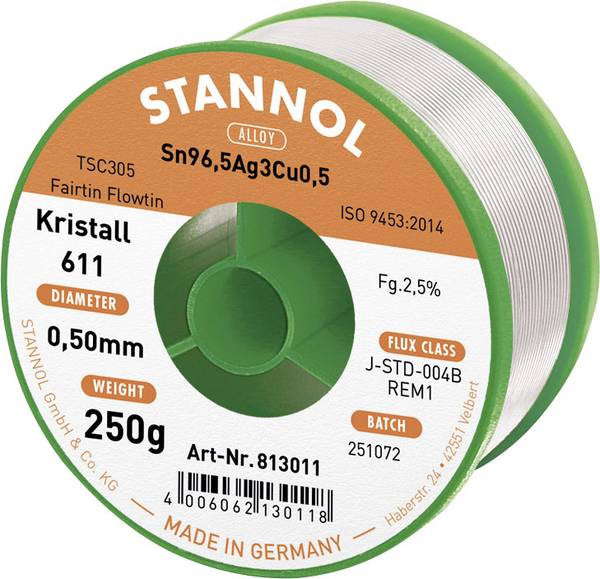
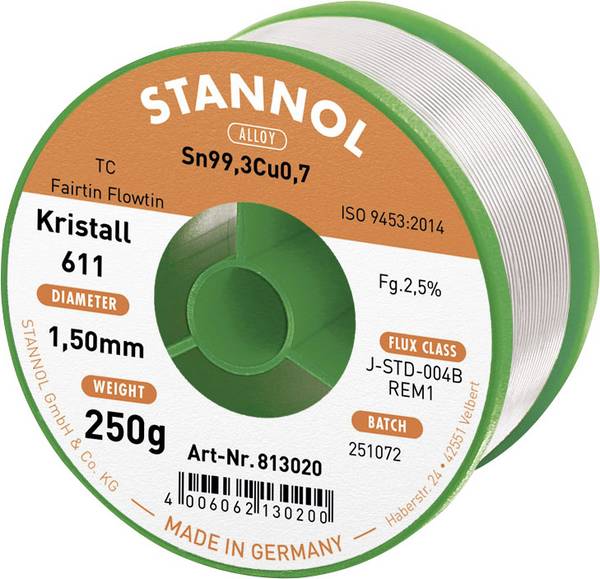
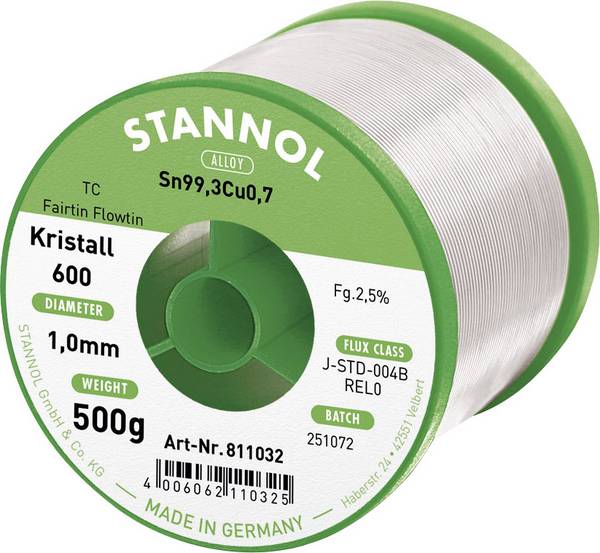
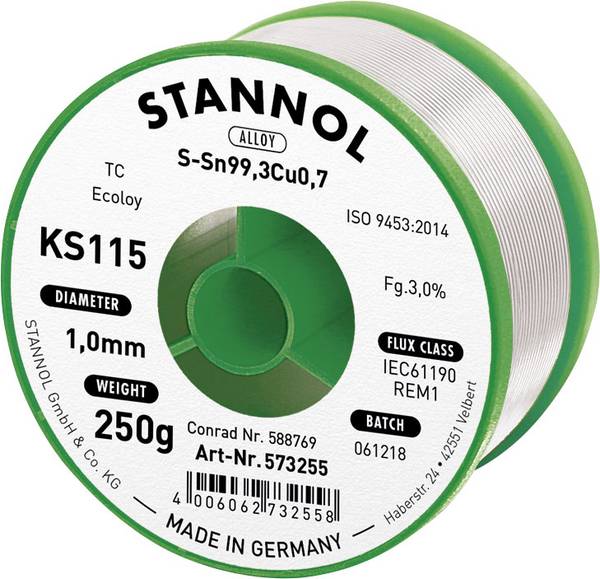
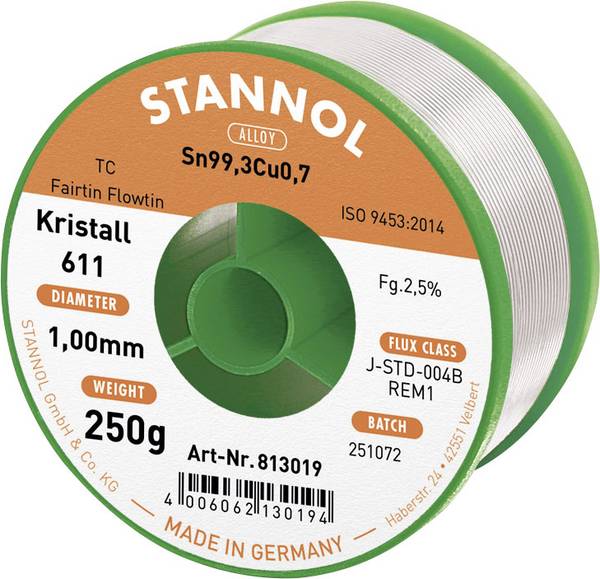
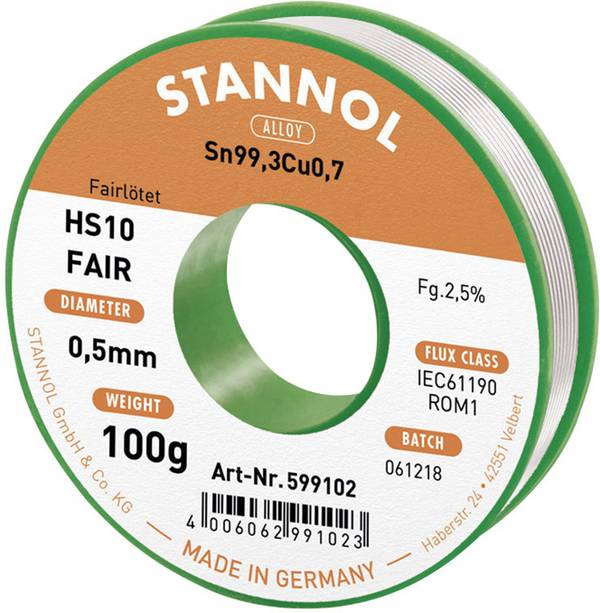
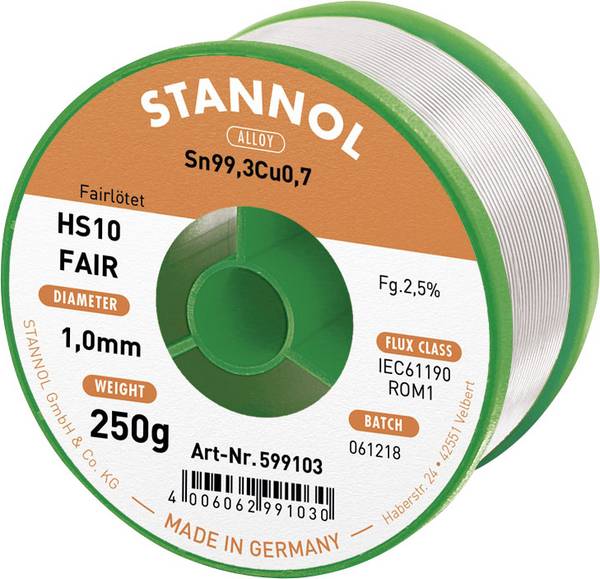
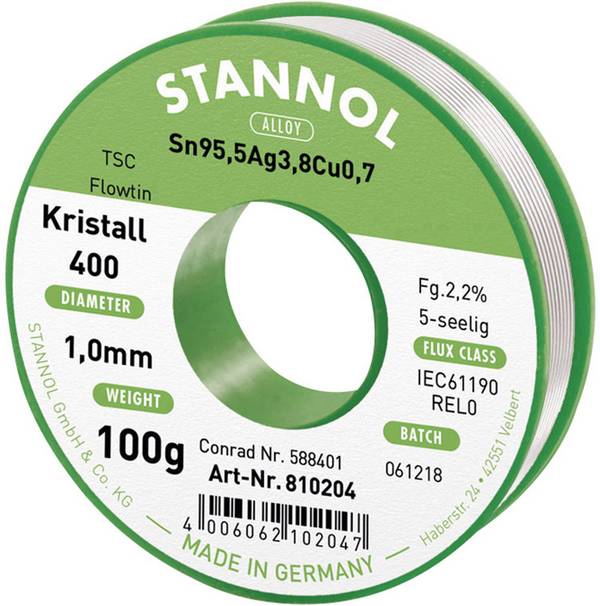
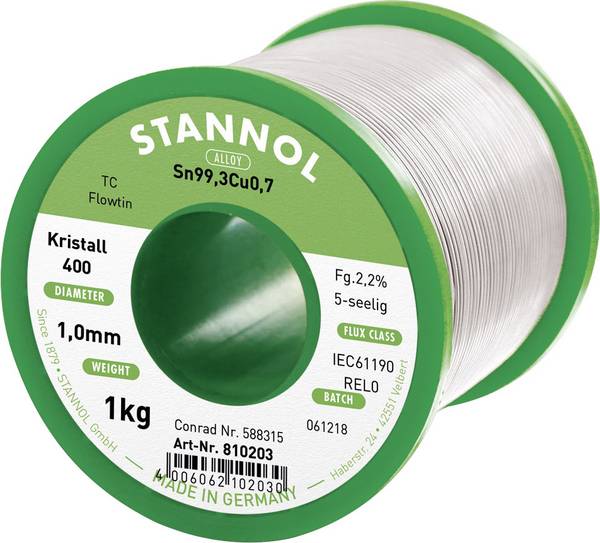
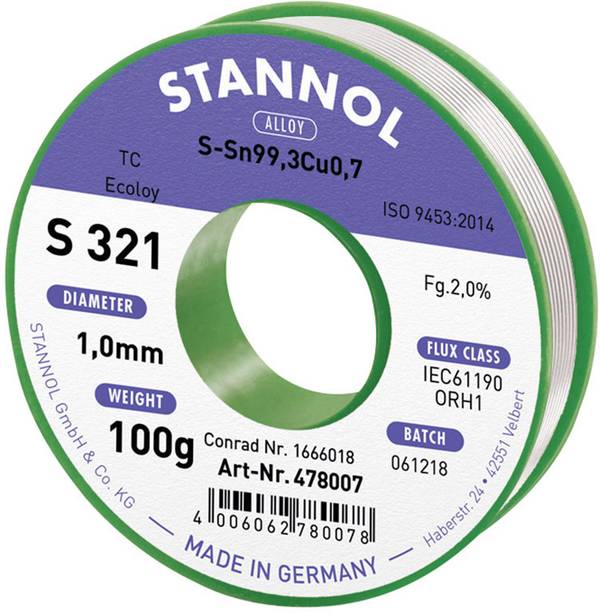
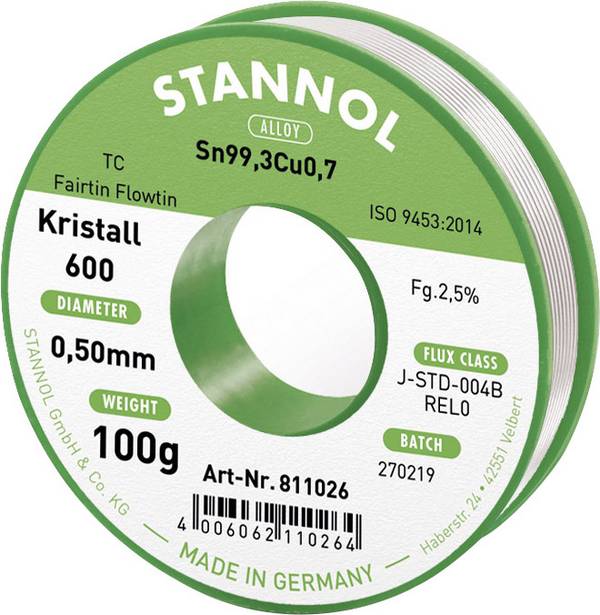
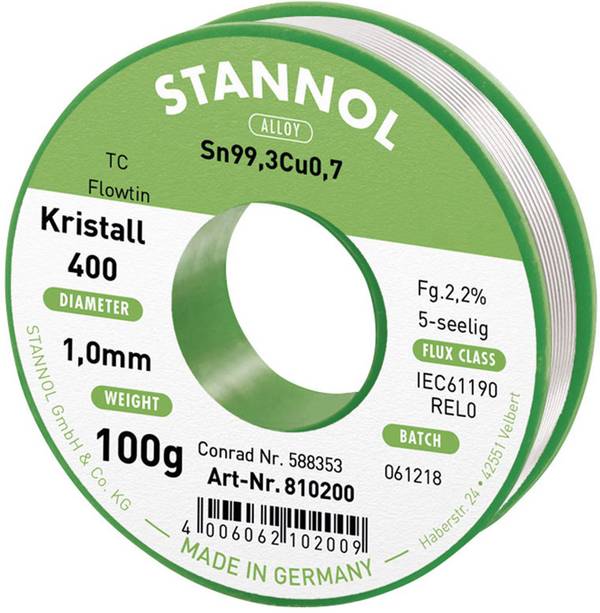
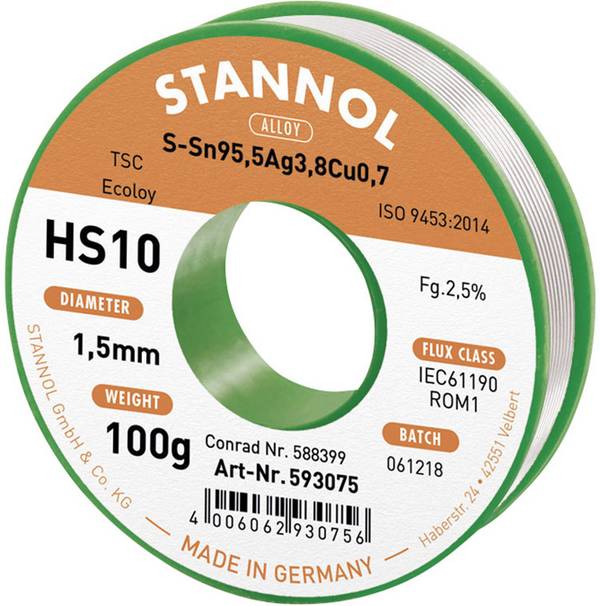
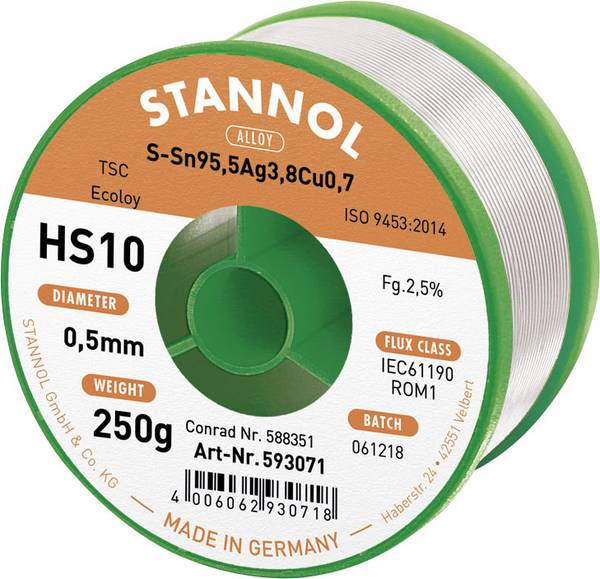
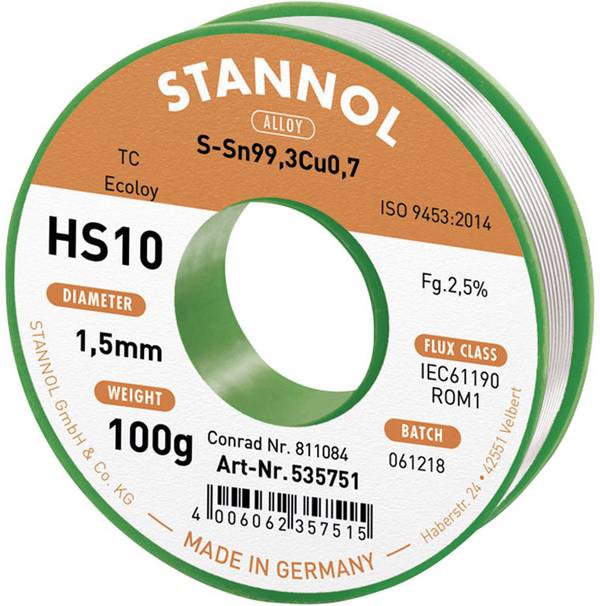
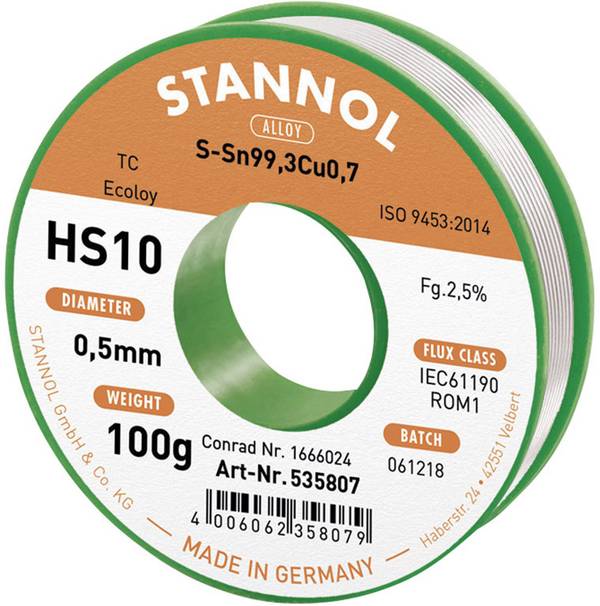
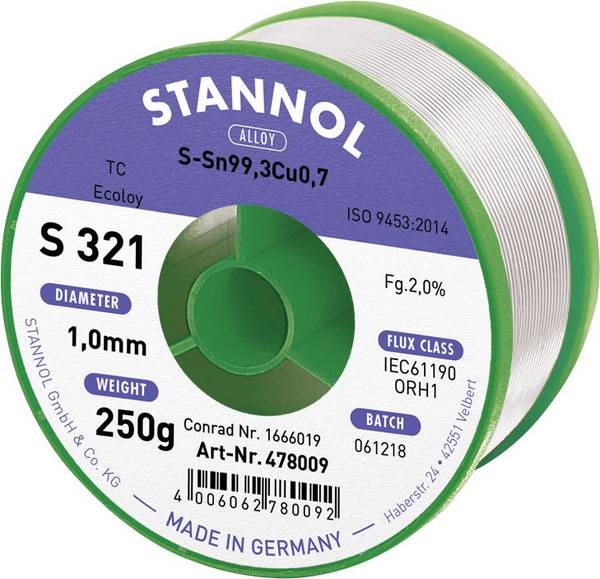
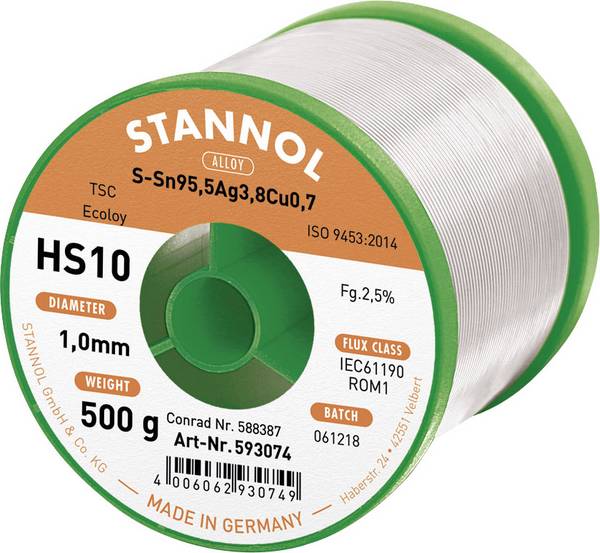
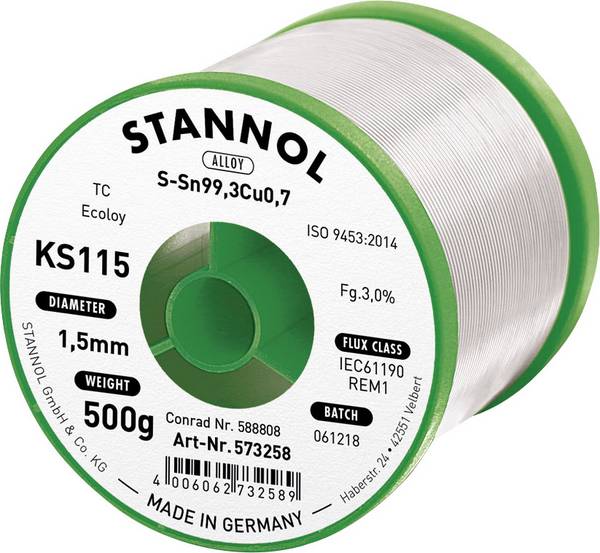
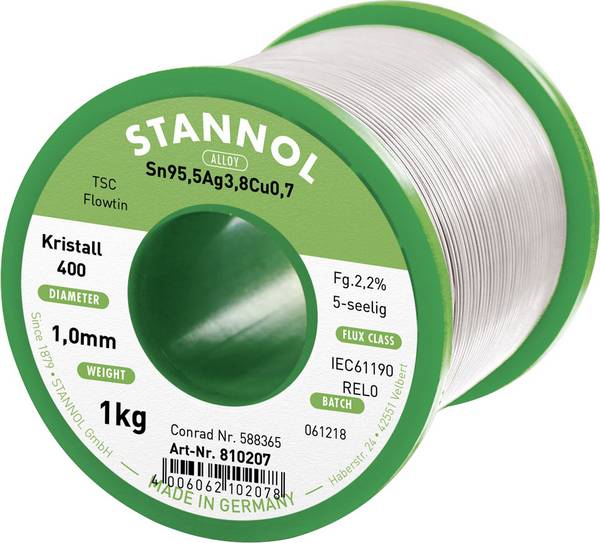
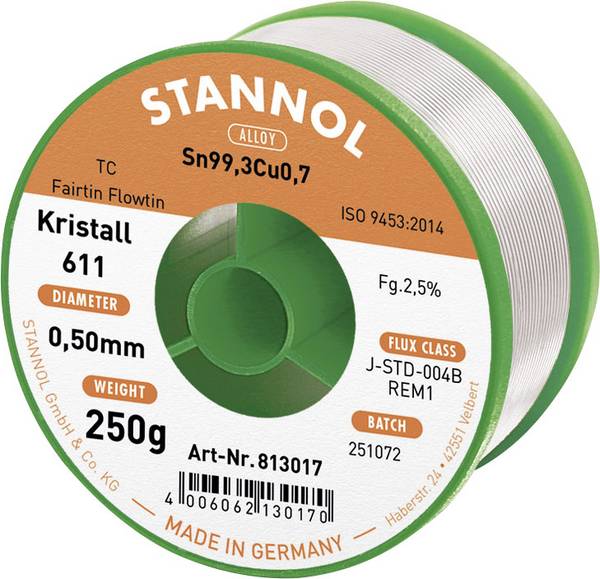
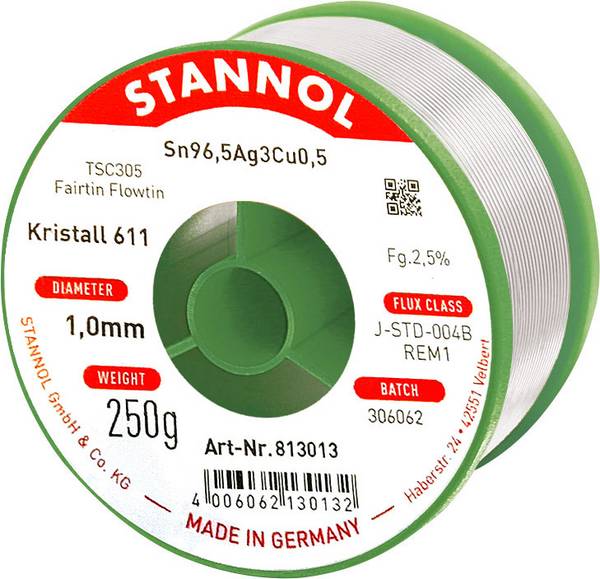
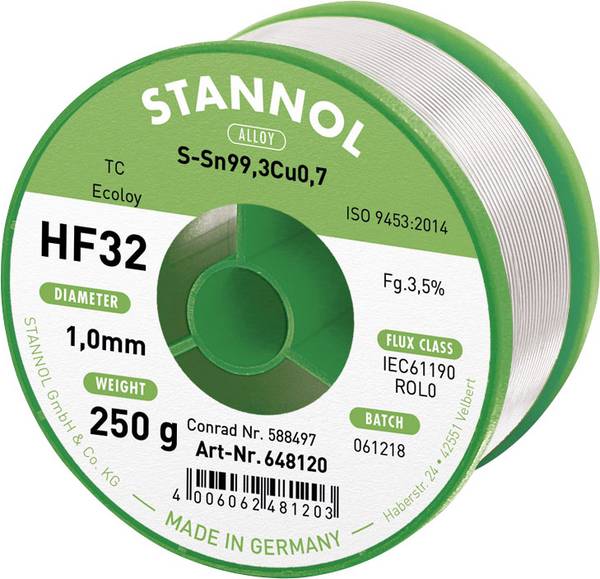
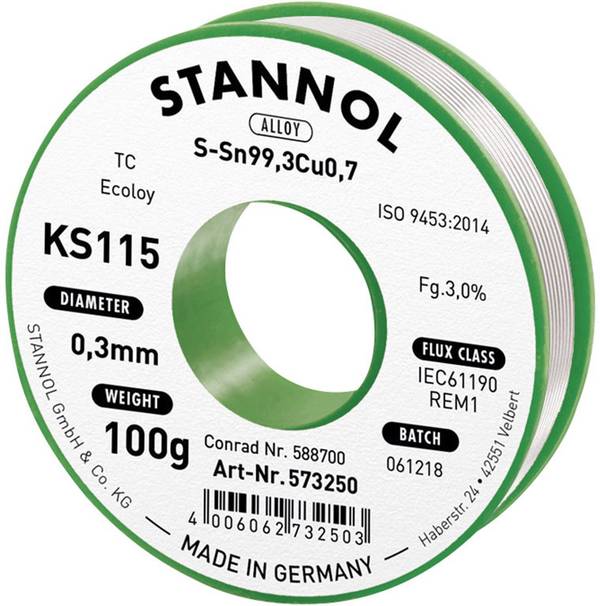
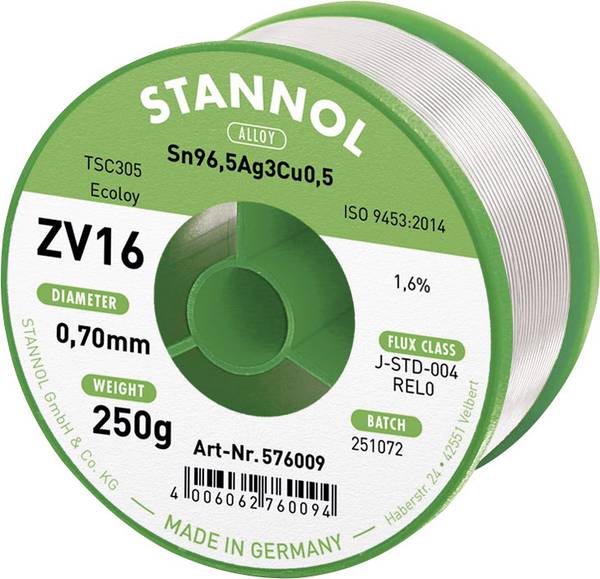
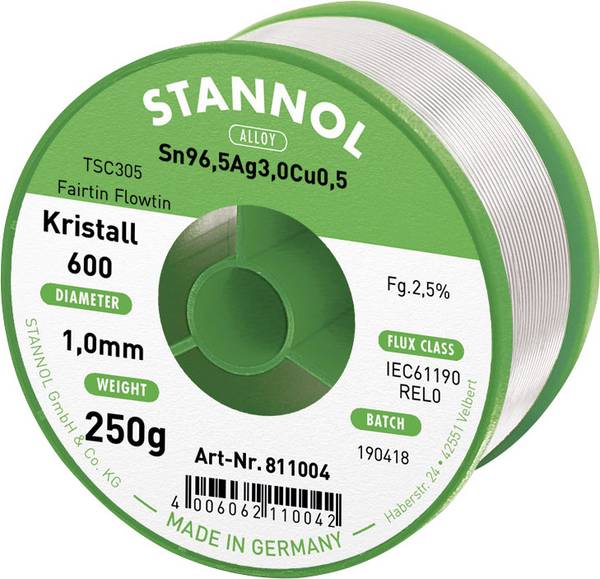
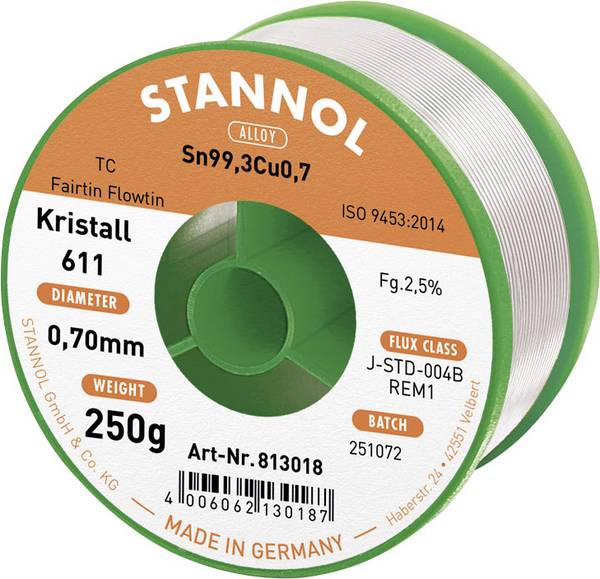
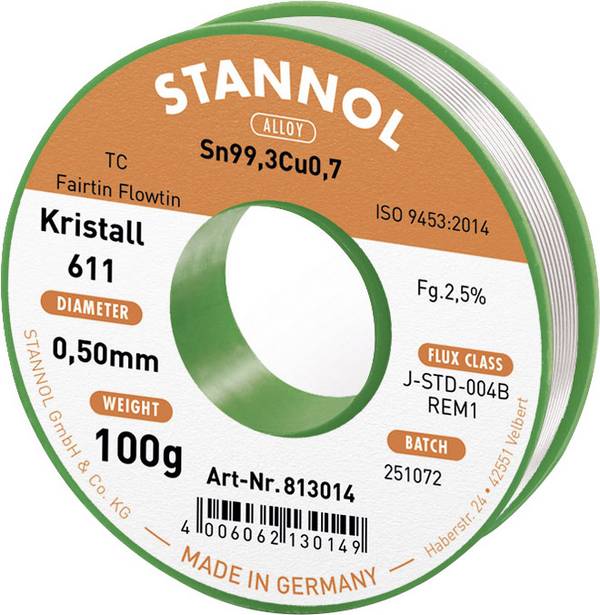
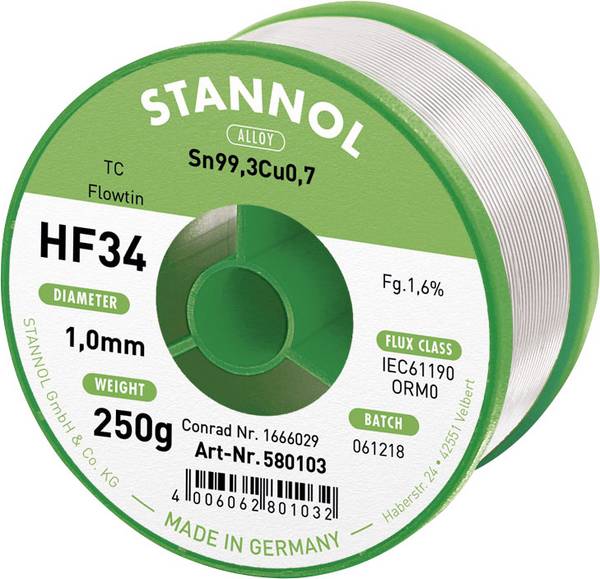
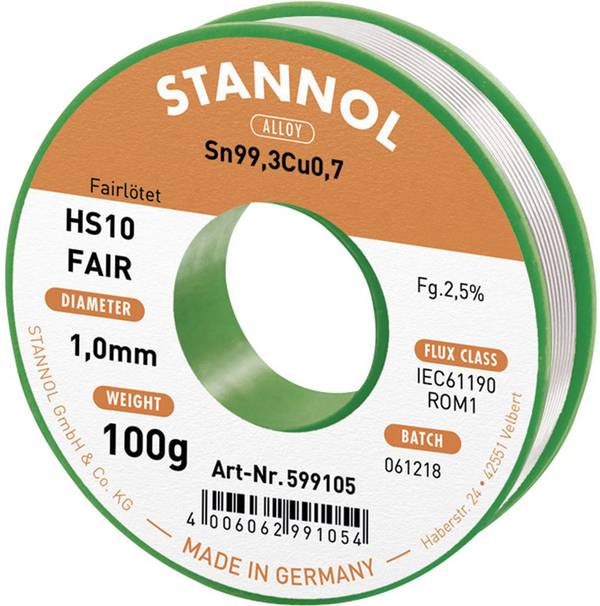
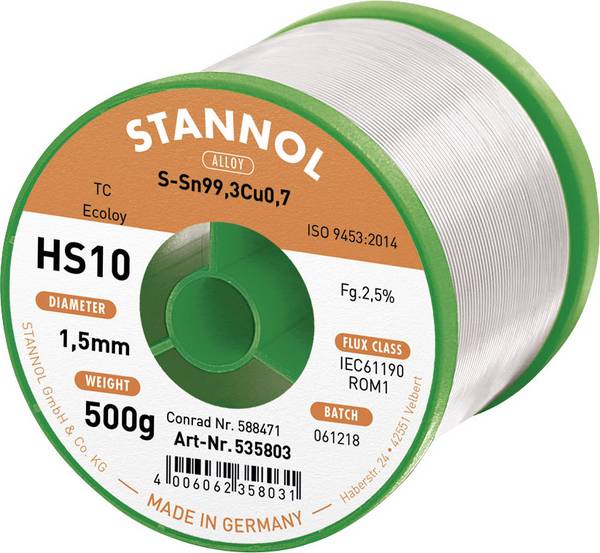
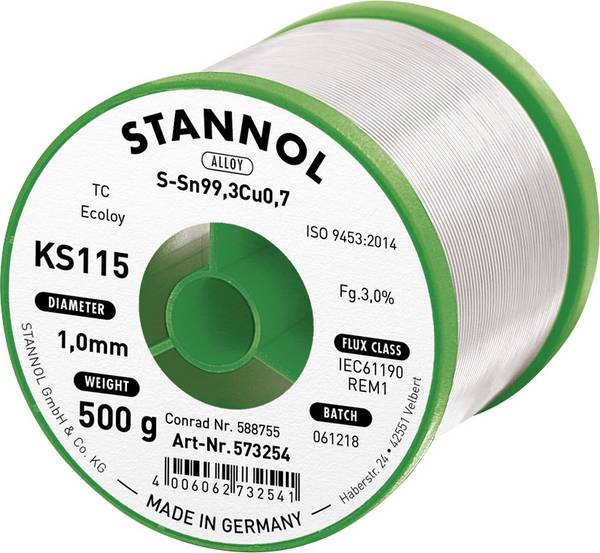
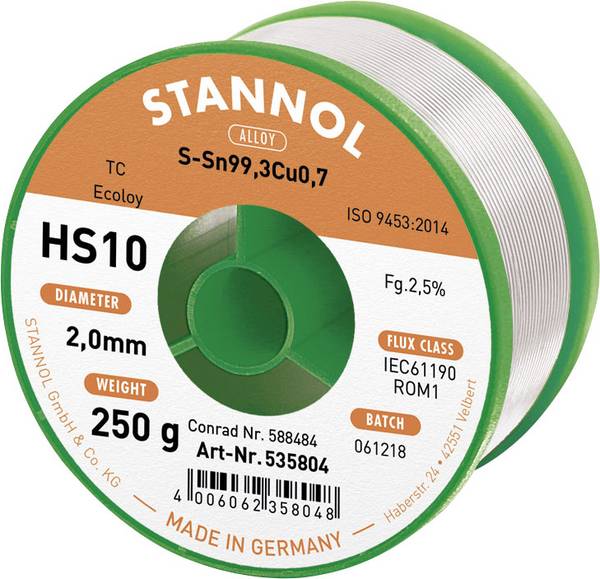
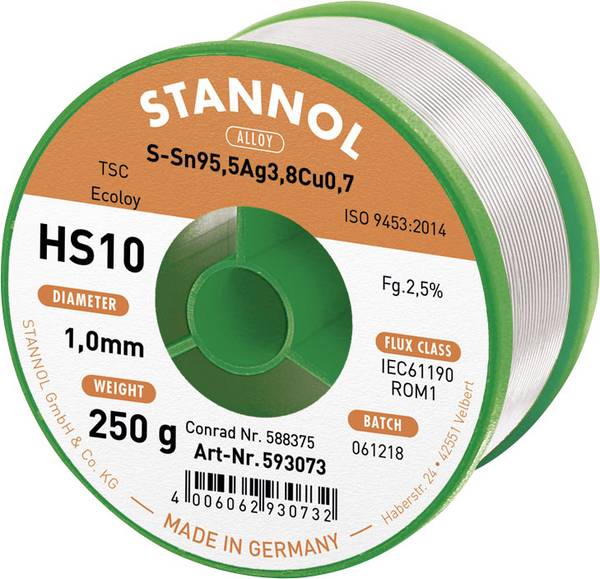
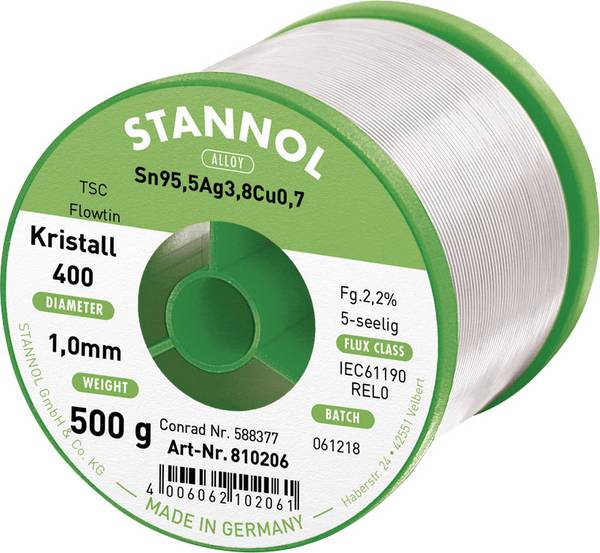
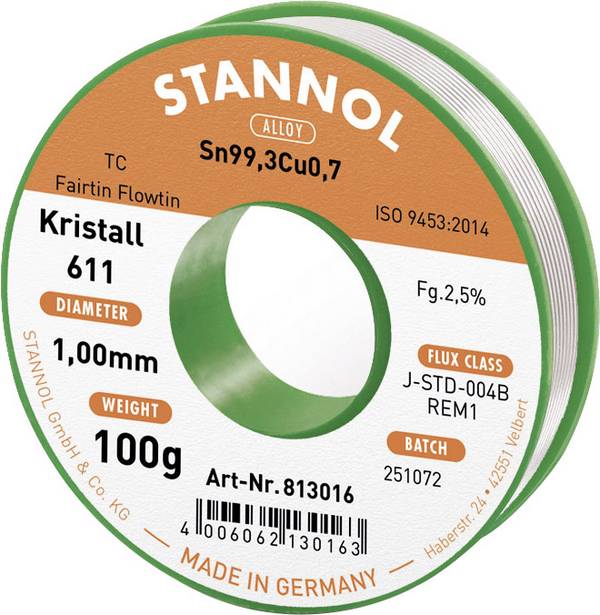
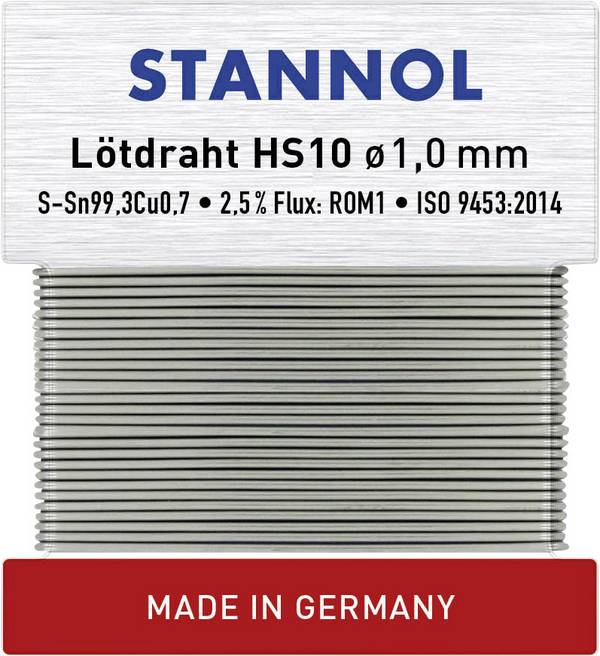
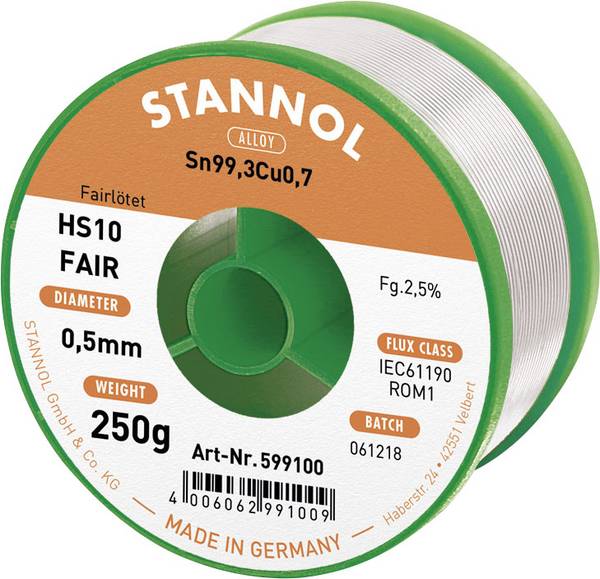
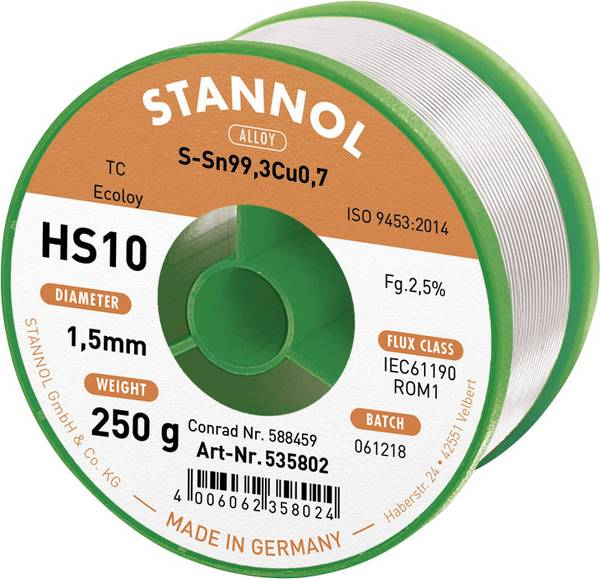
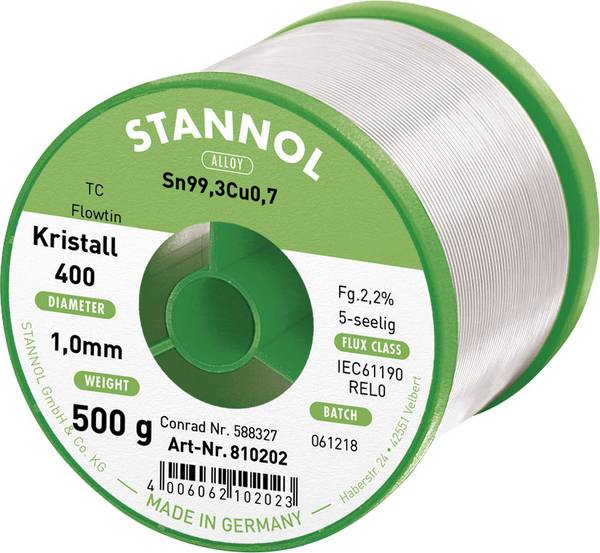
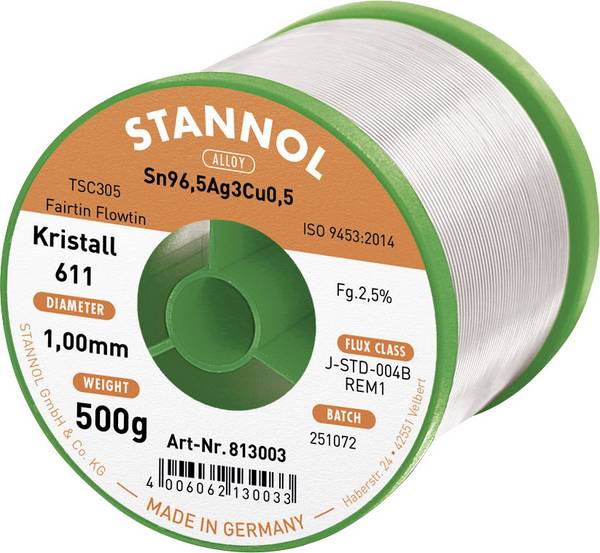
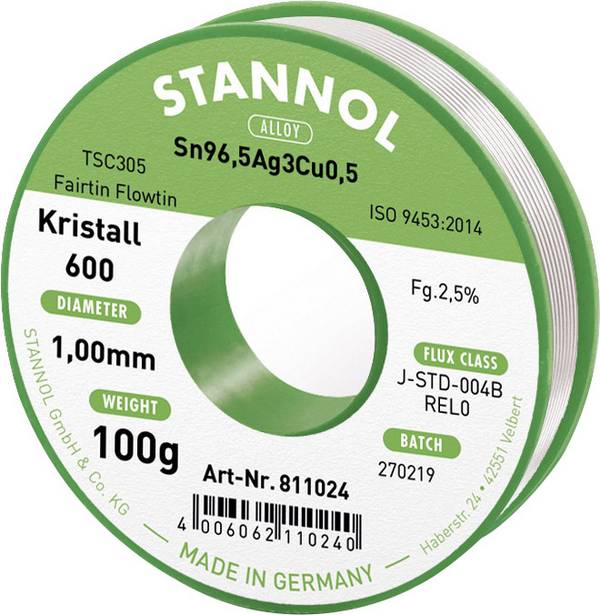
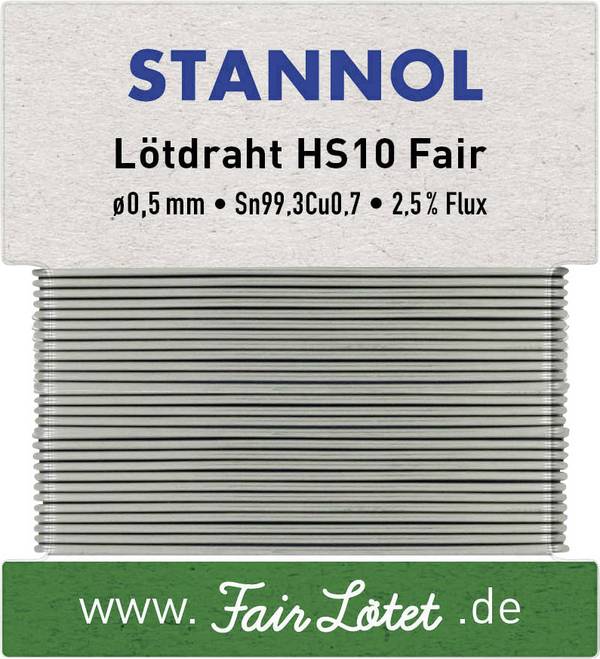
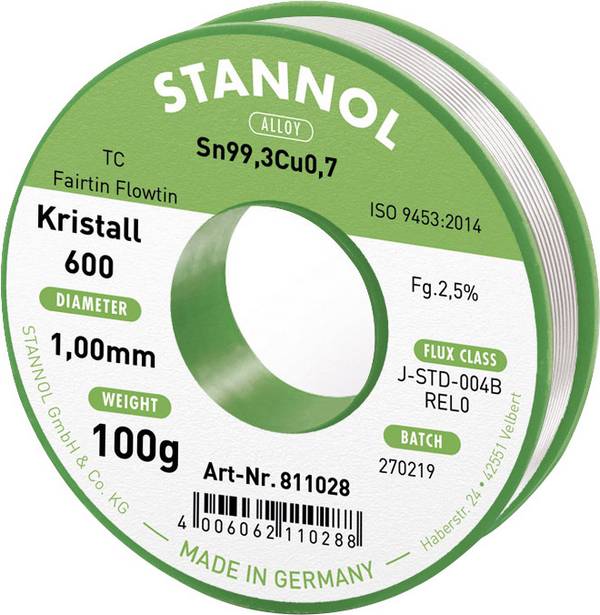
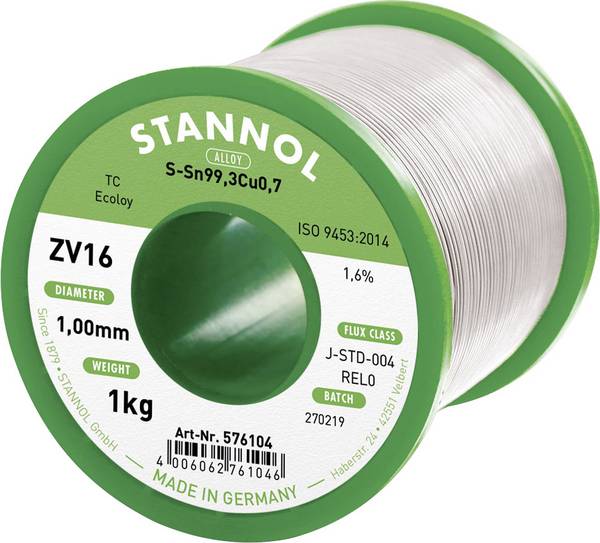
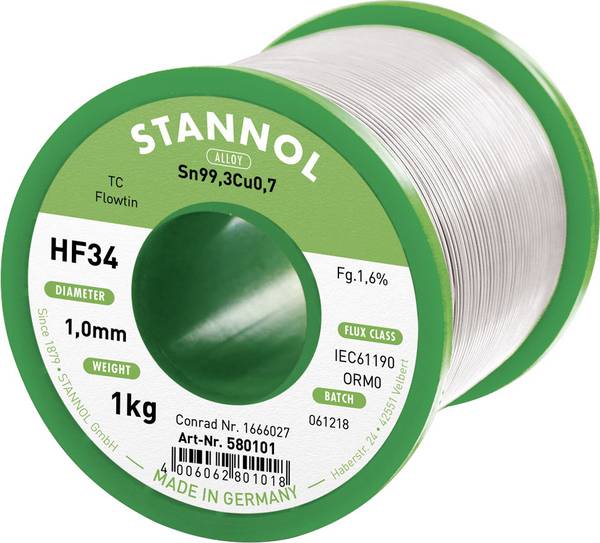
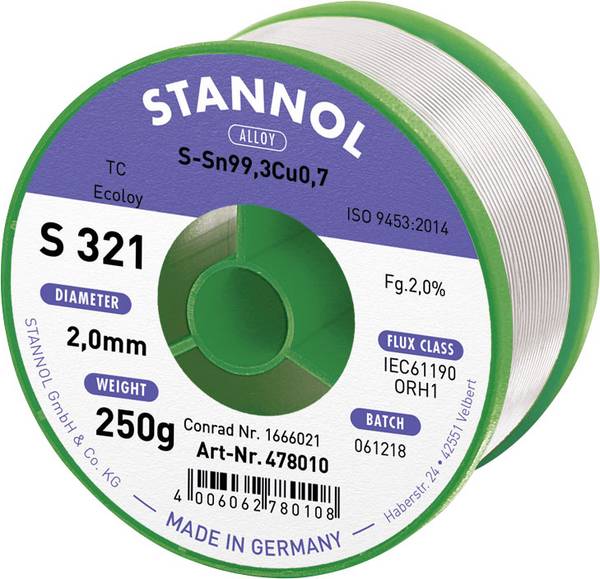
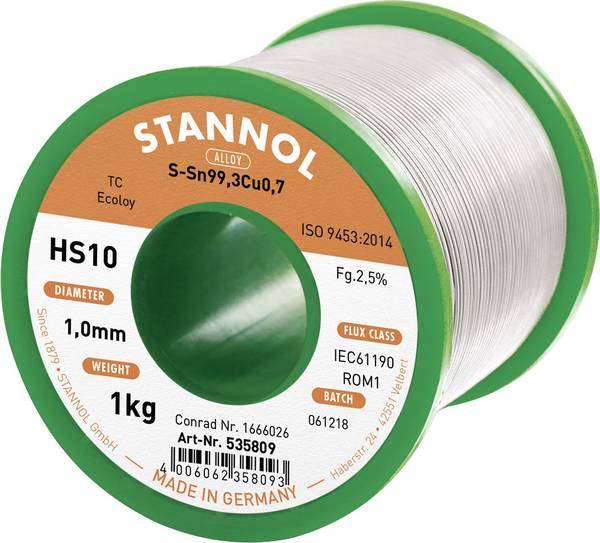
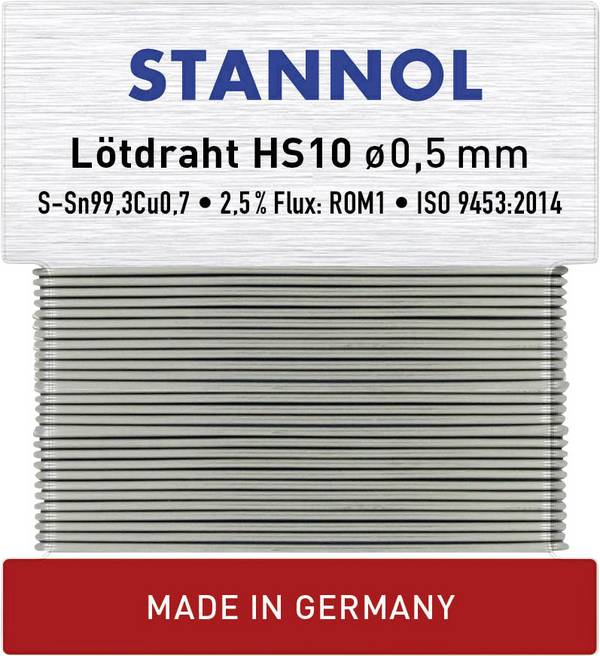
Selon le type de soudure, il existe plusieurs types de baguettes à souder sur le marché. Parmi les différents types de baguettes à souder, le professionnel a le choix les baguettes à souder, une électrode soudure ou encore un fil à souder. Le fil à souder assure principalement la liaison entre les deux pièces à souder. Comme la torche de soudage, le fil à souder se choisit en fonction de quelques paramètres, notamment selon les métaux à souder, le poste à soudure et bien entendu les besoins en soudure.
Ce texte a été traduit par une machine.
Outre le fer à souder ou la station de soudage, le fer à souder est l'un des outils essentiels pour le soudage. Il sert à établir un composé solide, conducteur et résistant entre les métaux. Vous trouverez dans notre guide les types de sens du soudage disponibles et les éléments à prendre en compte lors de la sélection.

was a Lötztin?
Différents types de étain de soudure
Marquage du étain de soudure
Notre Conseil pratique : ne pas surchauffer le étain de soudage
Critères d'achat du étain de soudage - à quoi s'agit-il ?
FAQ - questions fréquemment posées sur le étain de soudure
Le étain de soudage, appelé soudure par soudure, est un alliage métallique qui permet de relier des composants métalliques. A cet effet, l'alliage est fondu sur la panne à souder du fer à souder et est placé entre les pièces métalliques. Ce processus est appelé soudage. La température de fusion du étain de soudure doit toujours être inférieure à la température de fusion des pièces métalliques à raccorder, de sorte que celles-ci ne se liquéfier pas sous l'effet de la chaleur. Dans ce cas, le soudage est différent du soudage, où les métaux à relier sont également fondus. Idéalement, un lien solide et résistant à la corrosion peut être établi avec le étain de soudage entre les métaux qui peuvent diriger l'électricité et la chaleur.

Le étain de soudage se compose de métaux différents dans différentes proportions. Il s'agit souvent de plomb, d'étain et de zinc, mais aussi d'argent ou de cuivre. La plus grande proportion est généralement constituée d'étain, de sorte que le terme étain se définit comme un mot de passe. Le type et le rapport des métaux contenus dans le lot déterminent le niveau de fusion du point de fusion du fer à souder. En outre, ils sont responsables d'une conductivité plus forte ou plus faible et d'une protection plus forte ou plus faible contre l'oxydation et la corrosion.
En fonction de la température de fusion, on distingue les surfaces souples et les surfaces dures. Si la température de fusion du fer à souder est inférieure à 450 °C, il s'agit d'un fil mou. Les lots souples sont utilisés en priorité pour le soudage de l'électronique, car les composants électroniques sont généralement très sensibles. Pour relier des métaux à un faible point de fusion comme l'étain, le zinc ou le plomb, on utilise également des loges souples. La plage de fusion des soudures souples est généralement comprise entre 180 °et 250 °C.

On parle d'une soudure dure lorsque la température de fusion du fer à souder est supérieure à 450 °°C (450 °F). Les composés de brasage sont plus stables et plus solides que les composés de brasage tendre et résistent mieux aux contraintes thermiques en raison de leur plage de fusion plus élevée. Par exemple, les conduites de gaz sont même obligatoires pour le soudage des conduites de gaz.
La manière dont un étain de soudage est composé et ses propriétés peuvent être lues à l'aide de différentes indications sur l'emballage.
Diamètre : le étain de soudage est proposé dans différentes versions, par exemple comme rouleau avec fil à souder. Le diamètre indique l'épaisseur du fil à souder. Plus le diamètre est petit, plus il est facile de doser la quantité de étain de soudage. Pour cette raison, le fil à souder de petit diamètre est très bien adapté au soudage de petits composants et est un bon choix pour les débutants de soudure.
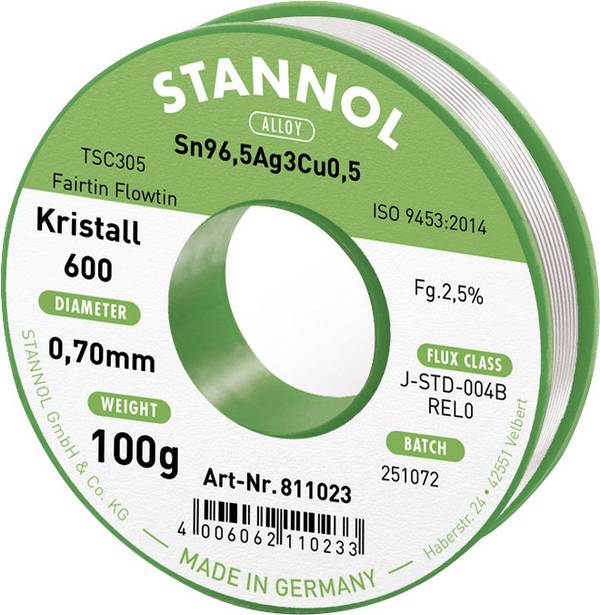
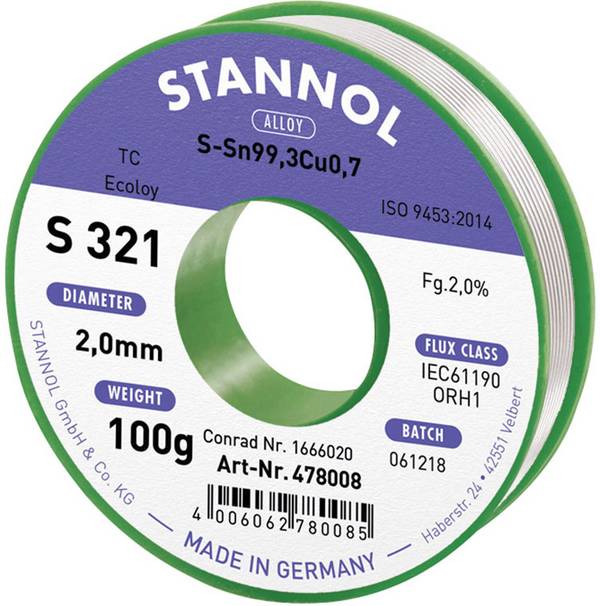
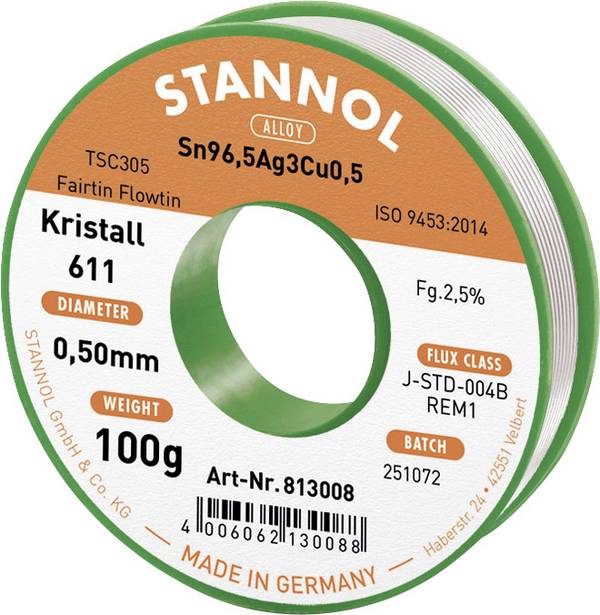
Composition : l'emballage du fer à souder comporte généralement un codage indiquant les métaux contenus et leurs proportions respectives. La structure d'un tel codage est toujours la même : le symbole de l'élément est en premier lieu suivi d'un chiffre indiquant le pourcentage. Le code « Sn60Pb39Cu1 » est donc dissous : 60% d'étain, 39% de plomb et 1% de cuivre.
Type de flux : pour que le fer à souder s'écoule mieux et se répand bien, il est ajouté des flux. Il réduit la tension superficielle du lot, élimine les oxydes présents sur la surface et protège contre l'oxydation pendant le soudage. Les flux pour les applications de soudage sont spécifiés avec précision. On rencontre encore aujourd'hui en partie les indications selon la norme DIN 8511, avec des codes de cadran selon la norme en ISO 9454 depuis 1994. L'ancien schéma selon DIN 8511 fonctionne comme suit : la lettre F indique que le flux est contenu dans le sens du soudage. La deuxième lettre désigne le matériau à souder, un métal lourd (S) ou un métal léger (L). La troisième lettre représente le processus de soudage : H pour le brasage dur, W pour le brasage tendre. Le type de flux et, par conséquent, le comportement anticorrosion du flux sont indiqués avec le dernier chiffre. Le codage « F-SW 34 » signifie donc « contient des flux, convient pour les métaux lourds et les soudures souples, type de flux : 34 = non corrosif ». Selon la norme ISO 9454-1, cela correspond à la formule « 2.2.3 » (type de flux 2 = organique, base 2 = insoluble dans l'eau, activateur 3 = pas à base d'halogène).
Un bon point de soudure est reconnu sur sa surface plate ondulée et brillante, du moins s'il s'agit d'un étain de soudage au plomb. Pour en obtenir un, ne pas chauffer la soudure fondue. Si le point de soudure est uniformément mouchonné avec le étain de soudage, retirez immédiatement la panne à souder et laissez la soudure se solidifier. Pendant ce temps, la soudure ne doit pas être soumise à des chocs.
L'objectif d'utilisation détermine le choix du bon lot. Par exemple, si vous souhaitez souder des métaux à faible point de fusion, vous devez choisir un fil souple avec une composition qui possède une plage de fusion encore plus basse. Utilisez la vis dure si vous souhaitez que la connexion soit particulièrement stable et que la température de fusion des pièces à raccorder le permet.

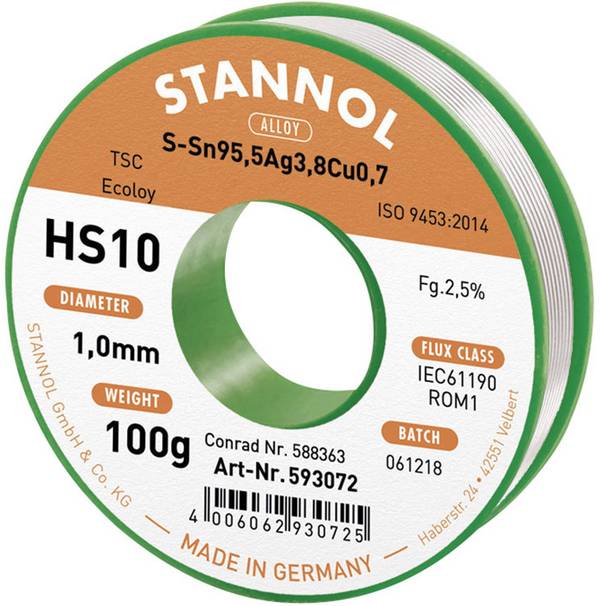
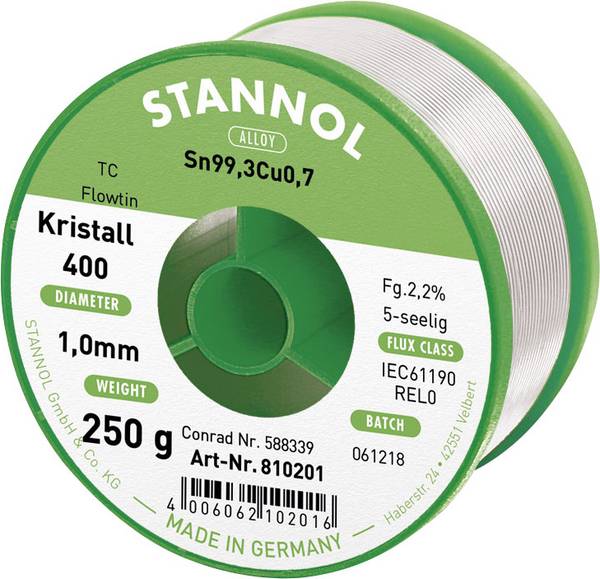
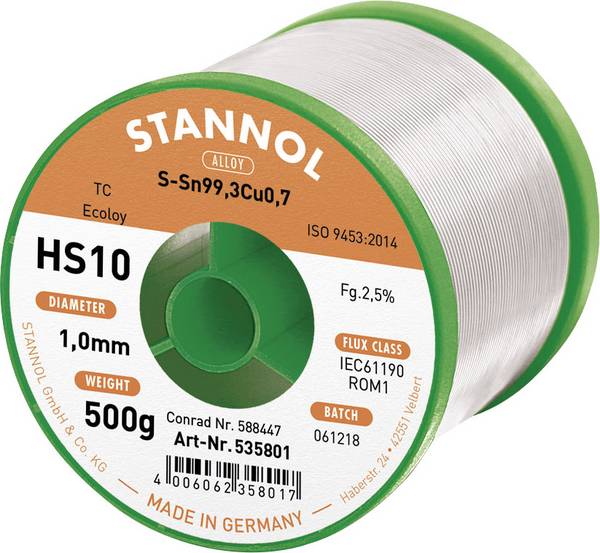
Le étain à souder est disponible dans différentes versions, par exemple en bobine, rouleau, rouleau, stylo, tige, tige à trois pans ou pâte. Pour les petites soudures, les fils à souder fins sont bien adaptés. Ils se fondent rapidement et forment une goutte qui coule uniformément. Pour souder des endroits plus grands nécessitant plus de soudure, des tiges peuvent être utilisées dans différentes épaisseurs. Avec leur aide, vous pouvez rapidement appliquer une quantité suffisante de matériau.
Pour pouvoir établir une connexion fixe, la qualité du fer à souder joue un rôle important. Il doit non seulement présenter une conductivité électrique et une conductivité thermique élevées, mais également être bien traité (« tirer ») et être aussi exempt de corrosion que possible. Il est important de prendre en compte le type de flux utilisé, car certains types de flux corrodent très fortement, de sorte qu'il est impératif d'éliminer les résidus. Accédez à un flux non corrosif, vous pouvez économiser du travail. Les flux sans résidus (no Clean flux) sont le choix idéal, en particulier dans le domaine de l'électronique.
Le étain de soudage au plomb présente l'avantage d'avoir une température de fusion faible. Il fond déjà entre 180 °et 190°C et est un bon choix pour souder des métaux à faible point de fusion ou des composants particulièrement sensibles. L'utilisation d'un étain de soudure contenant du plomb n'est plus autorisée sans restriction, car il faut éviter les nuisances environnementales. Le étain sans plomb est une bonne alternative, mais il a l'inconvénient de °ne fondre qu'à des températures plus élevées (à partir de 217 °C). En conséquence, la limite de température des composants à souder doit être respectée. Le lot que vous utilisez dépend de vos préférences personnelles et de votre cas d'utilisation. Par exemple, les conduites d'eau doivent être soudées avec un étain de soudage sans plomb. Il est important de savoir que le étain de soudage sans plomb et sans plomb ne sont pas compatibles entre eux. Si la soudure est incorrecte, la connexion peut se desserrer à nouveau si nécessaire.
Un fer à souder et un étain à souder sont nécessaires pour le soudage. En outre, un dévidoir pour bobine, un peigne à souder ou une troisième main peut être utilisé comme support. Les écouvillon ou les petits brosses pour enlever les résidus de boucles sont également pratiques.